Sensor Basics / 感測器基礎知識
光電感測器的種類與選型|對射型、回歸反射型與擴散反射型的差異
輸送帶上流動的箱子或零件有沒有到位,多半是由光電感測器在確認。不過,光電感測器有好幾種方式,若與工件的適配性選錯,就會發生試車時正常動作、正式生產後卻漏檢的情形。本文將介紹3種基本方式的差異,以及選型時的思路。
光電感測器看的是「受光量的變化」
光電感測器是利用光來判別工件有無的感測器。玻璃、樹脂、木材、液體等,幾乎所有物體都能檢測。
內部大致可分為3個部分。
- 投光部:主要以LED發出光線。
- 受光部:將接收到的光轉換成電訊號。
- 放大器:將接收到的光量(受光量)與閾值比較,把輸出切換為ON或OFF。閾值是區分ON與OFF的分界值。
重要的是,感測器看的並不是工件本身,而是工件所造成的受光量變化。有些方式在工件到來時受光量會「減少」,有些則會「增加」,這個差異決定了各方式擅長與不擅長的對象。
對射型、回歸反射型與擴散反射型的差異
3種方式的差異,在於投光部與受光部安裝在哪裡,以及接收的是哪一道光。
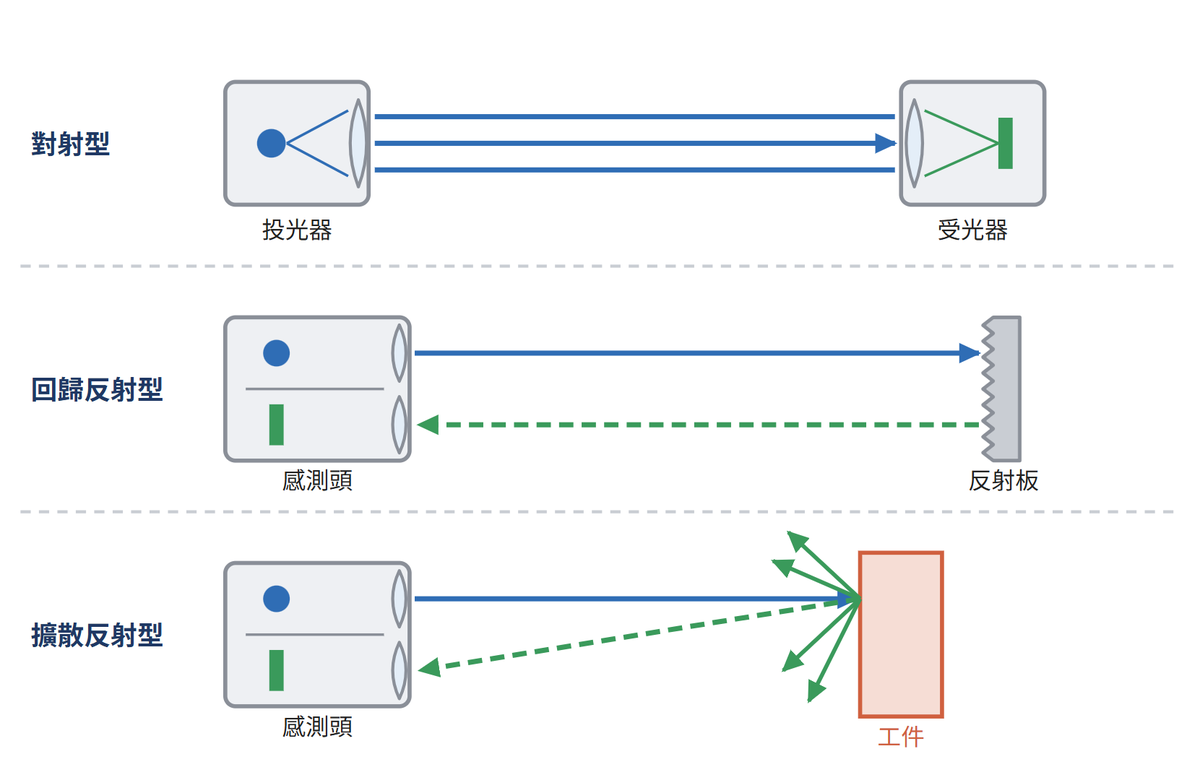
- 對射型:將投光器與受光器面對面安裝。工件遮住光時,受光量會減少。
- 回歸反射型:投光部與受光部整合在1個感測器中,在對面安裝反射板。工件遮住被反射板折返的光時,受光量會減少。
- 擴散反射型:只安裝1個感測器。工件表面散射的光返回時,受光量會增加。
| 方式 | 工件到來時 | 擅長之處 | 需要注意之處 |
|---|---|---|---|
| 對射型 | 受光量減少 | 能穩定檢測到遠處。只要是不透明的工件,就不受顏色或光澤影響 | 透明工件。需要有面對面安裝的空間 |
| 回歸反射型 | 受光量減少 | 透明工件。只需單側配線,光軸對準也容易 | 像鏡子一樣的工件 |
| 擴散反射型 | 受光量增加 | 只需1個感測器,最簡便 | 黑色工件、明亮的背景 |
對射型是從正面直接接收光,所以能得到較大的受光量。檢測距離從數cm到數十m,是3種方式中最長的。
依工件選型:透明、黑色、像鏡子一樣的工件
各方式不擅長的對象,源自檢測的原理。只靠設定或安裝上的巧思很難改善,所以要先確認工件的性質。另外,「不擅長」並不是「不能用」的意思,而是指有工件與沒有工件時的差異容易變小,需要加以確認。
- 透明工件(玻璃瓶、透明容器等):使用對射型時,大部分的光會穿透過去,受光量只會稍微減少。如果是回歸反射型,穿透的光會被反射板折返,再一次通過工件。減少的幅度因此變大,比較容易檢測。
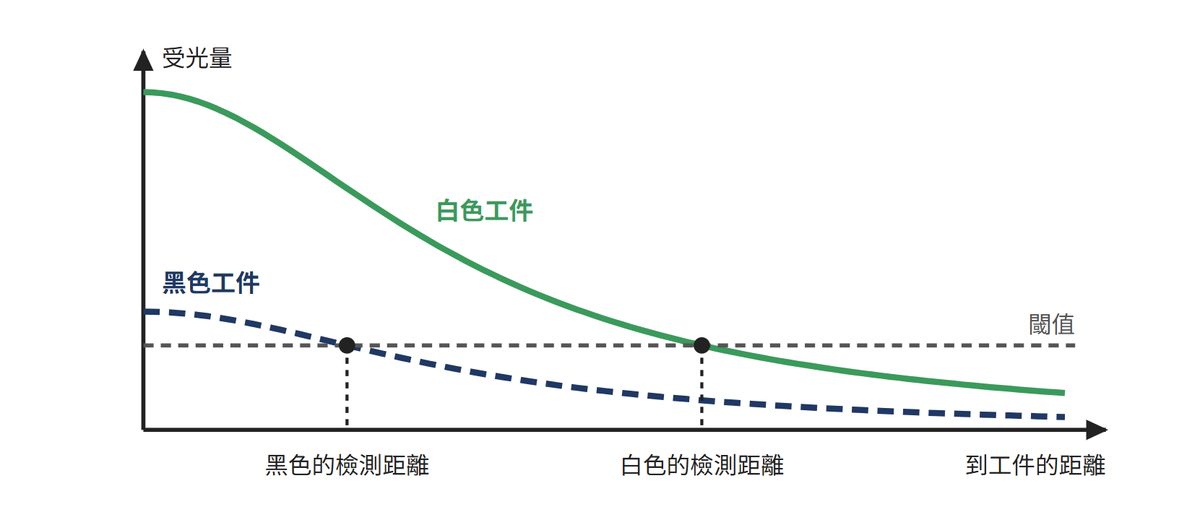
- 黑色工件:使用擴散反射型時,從黑色工件返回的光非常少。規格表上的檢測距離是以白紙量測的值,因此黑色工件只能在比這個距離近得多的位置才檢測得到。
- 像鏡子一樣的工件(罐子、電池等表面有光澤的物體):回歸反射型在接收到從反射板返回的光時,判定為「沒有工件」;工件遮住光、受光量減少時,則判定為「有工件」。然而,遇到像鏡子一樣的工件時,在工件表面正反射的光,會像反射板的光一樣回到感測頭。由於受光量沒有減少,明明有工件,卻判定為沒有。選用具備偏光濾光片功能的回歸反射型,就能減少這類誤判。
- 小型工件:對射型只能遮住一部分的光。可以用狹縫把光束縮細,或考慮使用雷射感測器。
距離設定型、雷射感測器與光纖感測器的適用場合
基本的3種方式不適用時,也可以考慮以下方式。
- 距離設定型:不是以受光量的大小,而是以反射光照在受光元件的哪個位置來判定。不易受工件顏色的影響,對比設定距離更遠的背景也不容易產生反應。在白色牆面或發亮的金屬前也能使用。不過,它不擅長極黑的物體或像鏡子一樣的物體。
- 雷射感測器:光源不用LED,而是使用半導體雷射的光電感測器。光線能維持細窄的光束,傳到遠處。適合小型工件或位置的檢測,以及從機械的狹窄間隙瞄準深處的用法。使用時要確認對眼睛的危險性分級(雷射等級)。
- 光纖感測器:檢測的方式與光電感測器相同,也有對射型與反射型。適合狹窄的場所或小型工件。
選型的順序,與最後的確認方法
為了避免選錯,要事先決定確認的順序:依序為目的、工件的性質、距離與空間、環境、速度、輸出與配線。先以工件的性質縮小方式的範圍,再以其餘的條件決定機種與安裝方式。
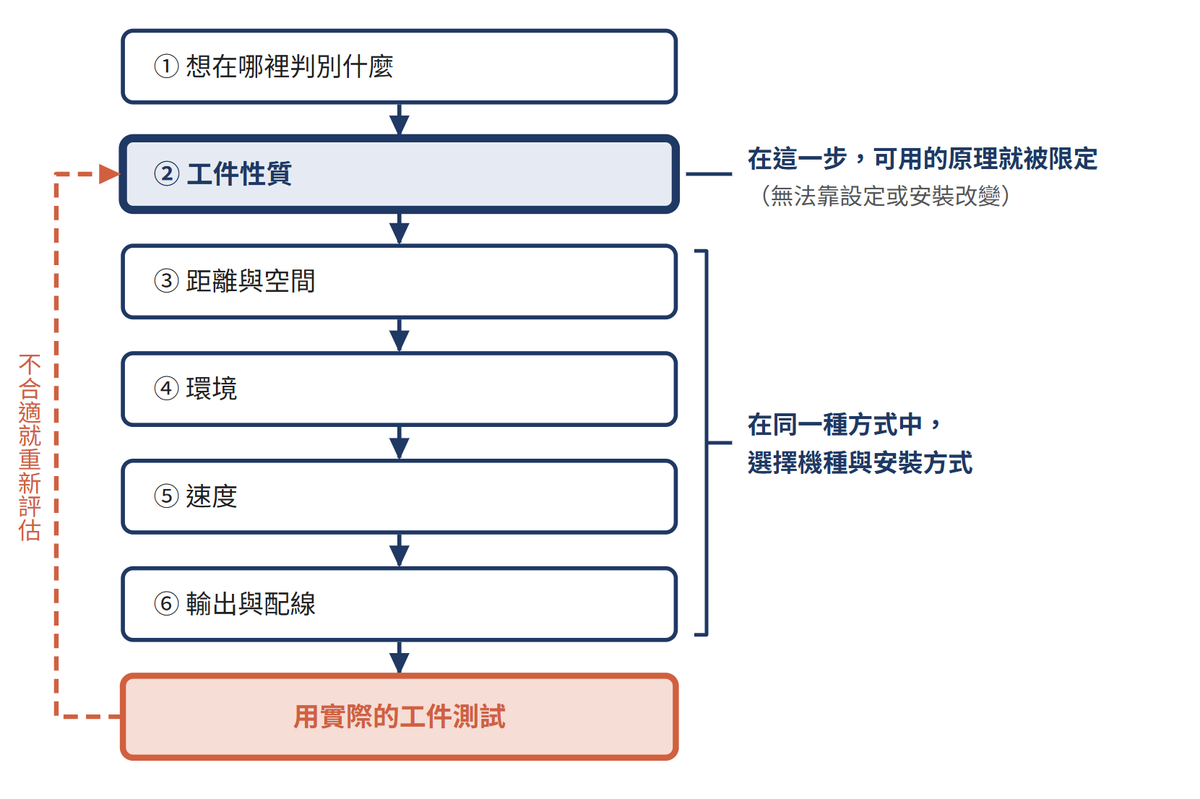
縮小方式與機種的範圍後,最後要以實際的工件與實際的安裝狀態試檢測。要確認的,不只是輸出有沒有變為ON,還要看受光量是閾值的幾倍,也就是餘裕度。
餘裕度小的話,即使試檢測當天能正常動作,也會因透鏡髒汙或溫度變化而誤動作。如果工件有好幾種顏色,訣竅是用最黑的那一種等,判別條件最困難的工件來試。
重點整理
- 光電感測器是以受光量的變化來檢測工件。對射型與回歸反射型在工件到來時受光量會減少,擴散反射型則會增加。
- 透明工件用回歸反射型,黑色工件或明亮的背景用距離設定型(極黑的物體請以實物確認);像鏡子一樣的工件,可用具備偏光濾光片功能的回歸反射型減少誤判。
- 依工件的性質縮小方式的範圍,最後以實際的工件試檢測,確認與閾值之間的餘裕度。